Ob ein in den Bereichen Kunststoffspritzguss, Extrusion und Compoundierung hergestellter Rohstoff, ein Masterbatch-Additiv oder ein Fertigteil industriellen Standards vollständig entspricht, lässt sich nur durch sorgfältige physikalische und mechanische Prüfungen im Labor nachweisen. Für Einkaufsleiter, Qualitätssicherungsexperten und F&E-Ingenieure sind die Ergebnisse dieser Prüfungen die konkretesten wissenschaftlichen Daten, die die Leistungsgrenzen des Werkstoffs im Einsatz, seine Lebensdauer und seine Verarbeitungsqualität bestimmen.
Der größte Irrtum, der im globalen Polymermarkt häufig begangen wird, besteht darin, sich mit den theoretischen Werten der Werkstoffe auf dem Papier zufriedenzugeben und die physikalischen Veränderungen unter Werksbedingungen zu ignorieren. Falsch oder unzureichend geprüfte Polymere können bei der Montage zu Bauteilbrüchen, unter Last zu bleibenden Verformungen, zu Fließproblemen oder zu vorzeitiger Alterung (Degradation) führen.
In dieser umfassenden technischen Betrachtung behandeln wir ausführlich die grundlegenden physikalischen und mechanischen Prüfverfahren für Kunststoffe im Licht globaler Standards, ihre Entsprechungen im Labor, kritische Fehler in Prüfprozessen und die technischen Wege zur Sicherung der Produktionsqualität.
Probenherstellung und Konditionierung (Preconditioning)
Damit mechanische und physikalische Prüfungen im Labor konsistente, reproduzierbare und normgerechte Ergebnisse liefern, sind Probenherstellung und Konditionierung die kritischsten Schritte.
- Probenherstellung im SpritzgussDie zu prüfenden Granulate (oder mit Masterbatch additivierten Polymere) werden in präzisen Spritzgießwerkzeugen nach internationalen Normen (z. B. Probekörper nach ISO 3167) bei kontrollierten Schmelze- und Werkzeugtemperaturen zu Standard-Prüfstäben verarbeitet.
- Konditionierung (Klimatisierung)Polymere können direkt von der Luftfeuchtigkeit und von Temperaturänderungen beeinflusst werden (insbesondere technische Kunststoffe wie PA – Polyamid sind hygroskopisch). Vor der Prüfung werden die Proben eine Standardzeit lang bei einer bestimmten Temperatur und relativen Luftfeuchte (z. B. 23°C und 50 % relative Luftfeuchte) gelagert, bis sie die Gleichgewichtsfeuchte erreichen und stabil sind.
Grundlegende mechanische Prüfungen und ihre technische Bedeutung
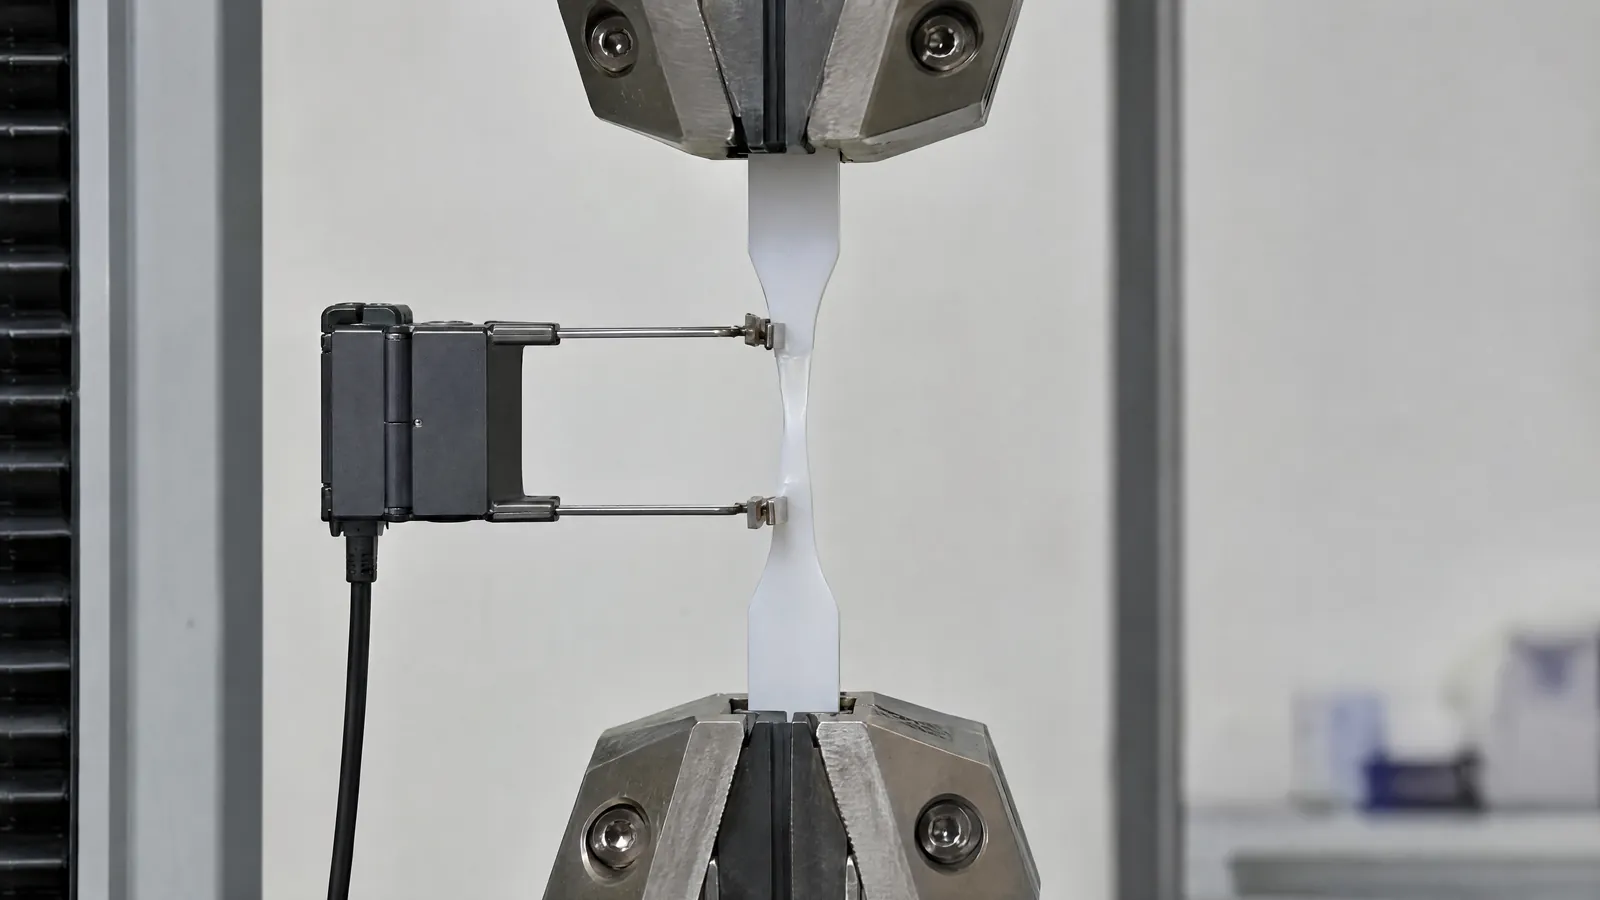
Die wichtigsten Prüfungen, die in internationalen Laboren zur Messung des Werkstoffverhaltens unter äußeren Kräften und mechanischen Lasten durchgeführt werden, sind:
| Prüfung | Norm | Was wird gemessen? | Bedeutung im Prozess |
|---|---|---|---|
| Zugfestigkeit und Bruchdehnung | ISO 527 | Widerstand unter axialer Zugkraft, Streckgrenze und prozentuale Dehnung bis zum Bruch | Gleichgewicht zwischen Flexibilität und Festigkeit bei Strukturteilen und bei der Optimierung der Anteile von Füllstoff-Masterbatch (Filler) |
| Biegefestigkeit und Biegemodul | ISO 178 | Widerstand gegen Biegekräfte und Steifigkeit | Gehäuse von Haushaltsgeräten und Automobilverkleidungen; der Einfluss mineralischer Additive wie Talk auf die Steifigkeit wird mit dieser Prüfung verfolgt |
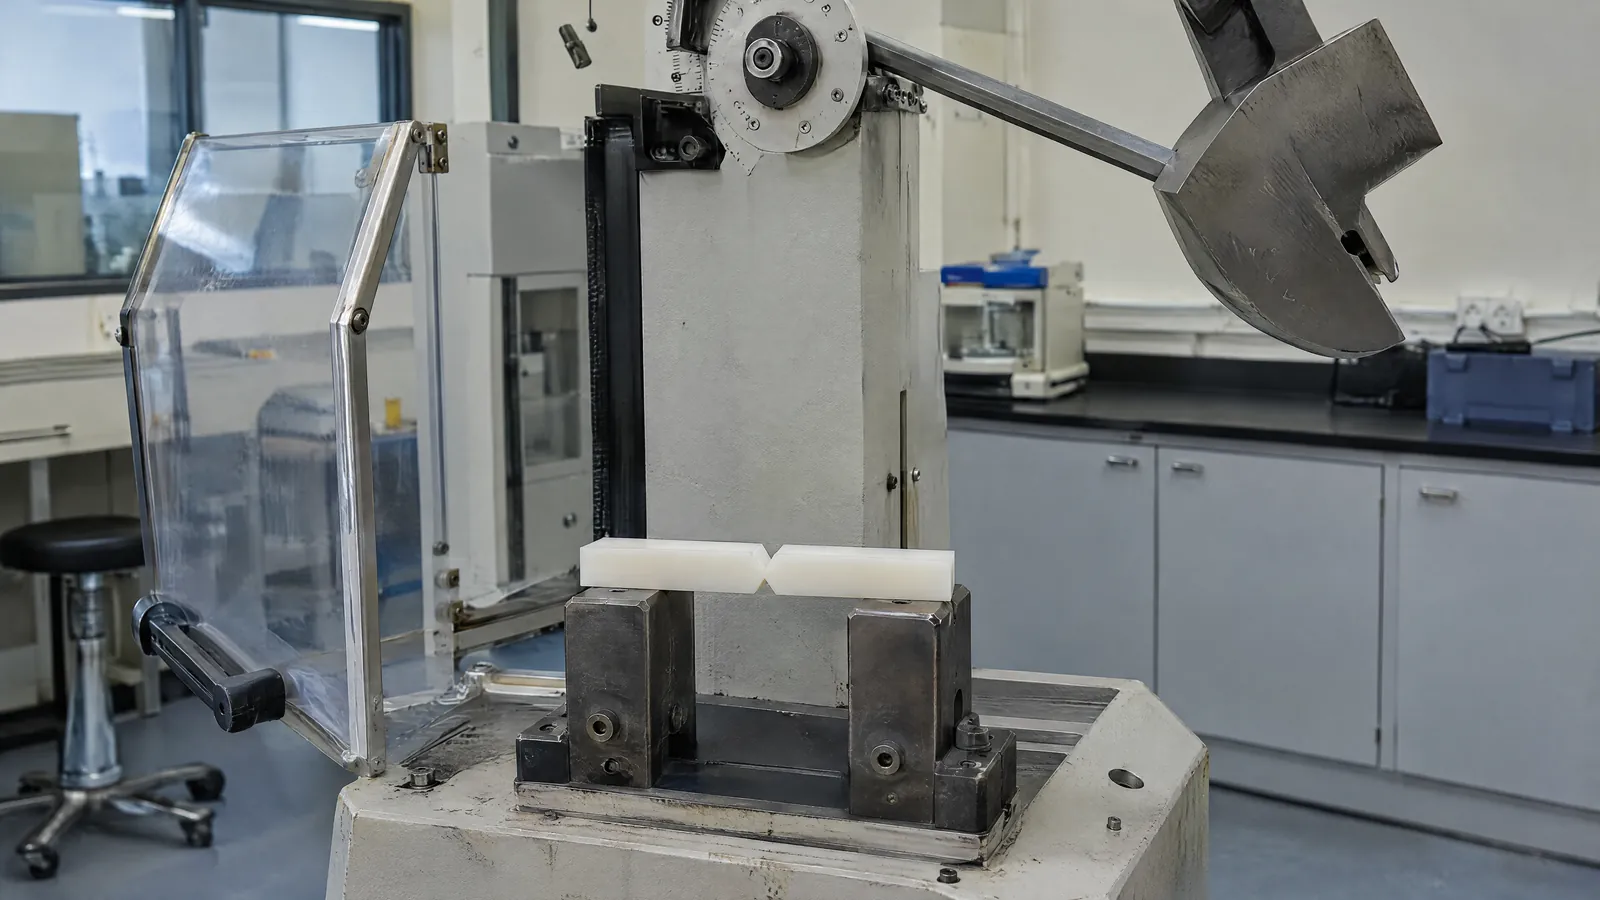
| Schlagzähigkeit (Charpy / Izod) | ISO 179 / ISO 180 | Fähigkeit, bei plötzlichem Schlag und Stoßbelastung Energie aufzunehmen (Sprödigkeit oder Zähigkeit) | Frühzeitige Erkennung des Bruchrisikos von Außenkunststoffen, die in kaltem Klima eingesetzt werden |
Kritische physikalische und thermische Prüfverfahren
Neben den mechanischen Prüfungen sind die grundlegenden Verfahren zur Analyse der physikalischen Identität und der thermischen Grenzen des Werkstoffs:
| Prüfung | Norm | Zweck |
|---|---|---|
| Schmelzflussindex (MFI / MFR) | ISO 1133 | Verarbeitbarkeit, Fließfähigkeit und Stabilität des Molekulargewichts bei bestimmter Temperatur und Belastung; Fließverträglichkeit zwischen Trägerpolymer und Spritzgussharz |
| Dichte und spezifisches Gewicht | ISO 1183 | Masse pro Volumeneinheit; Verifizierung der Füllstoffanteile (zusammen mit der Aschebestimmung) und Konsistenz der Kostenkalkulation |
| Wärmeformbeständigkeit (HDT) | ISO 75 | Wärmebeständigkeit unter Last; Temperaturgrenzen des Teils |
| Vicat-Erweichungstemperatur | ISO 306 | Bestimmung der Schwelle für thermische Verformung |
Häufige Fehler in Laborprozessen
| Fehler | Folge |
|---|---|
| Konditionierungszeit überspringen | Insbesondere feuchteaufnehmende technische Kunststoffe ohne Lagerung in der Prüfatmosphäre zu prüfen, führt zu irreführend hohen Dehnungs- oder niedrigen Festigkeitswerten. |
| Falsche Prüfgeschwindigkeit | Werden bei Zug- oder Biegeprüfungen die in den ISO-Normen festgelegten Geschwindigkeitsgrenzen nicht eingehalten, werden die Festigkeitswerte des Werkstoffs falsch berichtet. |
| Einsatz nicht kalibrierter Geräte | Die Arbeit mit Geräten, deren präzise Kraftmessdosen (Load Cell) und Extensometer nicht kalibriert sind, beeinträchtigt die Zuverlässigkeit der Qualitätskontrolle. |
Strategische Bedeutung in Qualitätskontrolle und F&E
Eine zuverlässige Prüfinfrastruktur und Labordisziplin verschaffen Unternehmen folgende strategische Vorteile:
- WareneingangsprüfungLaborverifizierung der Normkonformität jeder von außen gelieferten Rohstoffcharge.
- RezepturoptimierungOptimierung des Einsatzes kostensenkender Füllstoffe oder Additive in der F&E, ohne Abstriche bei der mechanischen Belastbarkeit.
- Kundenvertrauen und ZertifizierungNach internationalen Normen (ISO, ASTM) berichtete physikalische und mechanische Prüfergebnisse schaffen bei globalen Abnehmern einwandfreie Glaubwürdigkeit.
Fazit und technische Empfehlung
Die Bestimmung physikalischer und mechanischer Eigenschaften von Kunststoffen mit den richtigen Methoden im Labor ist die grundlegendste technische Disziplin, die Produktionsverluste auf null senkt, unerwartete Stillstände in Spritzgusslinien verhindert und die Qualität des Endprodukts absichert. Keine Rezeptur, die nicht durch wissenschaftliche Daten gestützt ist, sollte in die Serienproduktion überführt werden.
Finden wir gemeinsam die richtige Lösung für Ihre Produktion
Sehen Sie Ihren Bedarf mit unserem Rechner in Zahlen oder fordern Sie ein Muster aus unserem Labor an.