Die Konstruktion von Kunststoffteilen ist eine äußerst detaillierte technische Gleichung, bei der die mechanischen Belastungen am Einsatzort des Produkts, chemische Einwirkungen, thermische Schocks und die Toleranzanforderungen bei der Montage berücksichtigt werden müssen. Über die funktionalen und strukturellen Anforderungen hinaus bestimmen das Einströmen der Kunststoffschmelze unter hohem Druck in die Kavität, die Orientierung der Moleküle und die Abkühldynamik unmittelbar die endgültige Festigkeit des Bauteils. Wird eine große und komplexe Konstruktion in mehrere kleinere Teile aufgeteilt, lassen sich Fließ- und Abkühlprobleme beim Spritzgießen auf ein Minimum reduzieren. Diese Teile können anschließend problemlos durch Verfahren wie Ultraschallschweißen, Schnappverbindungen oder Verschrauben montiert werden.
Warum Spritzgießen?
Das Kunststoffspritzgießen ist das in der Industrie am häufigsten gewählte Verfahren für die Großserienfertigung – von elektronischen Komponenten über Automobilteile bis hin zu medizinischen Verbrauchsmaterialien. Mit Mehrfachwerkzeugen lassen sich in einem einzigen Zyklus innerhalb von Sekunden Dutzende von Teilen herstellen. Hohe Maßgenauigkeit, einwandfreie Reproduzierbarkeit bei jedem Schuss, niedrige Personalkosten und die Möglichkeit eines verlustfreien Betriebs sind die herausragenden Vorteile dieses Verfahrens. Die größten Einschränkungen sind dagegen die hohen Ausrüstungs- und Engineering-Kosten des Werkzeugbaus sowie die Schwierigkeit, nachträgliche Änderungen der Teilekonstruktion auf das Werkzeug zu übertragen.
Werkstoffauswahl: amorphe und teilkristalline Polymere
Bei diesem Verfahren können alle Thermoplaste und viele Elastomere eingesetzt werden. Bei der Werkstoffauswahl müssen unbedingt die strukturellen Unterschiede zwischen amorphen und teilkristallinen Polymeren berücksichtigt werden. Während amorphe Werkstoffe wie Polycarbonat oder ABS im Werkzeug in alle Richtungen gleichmäßig schwinden, zeigen teilkristalline Werkstoffe wie Polypropylen oder Polyamid in Fließrichtung und quer zur Fließrichtung unterschiedliche Schwindungswerte. Werden diese Schwindungsunterschiede nicht richtig berechnet, entspricht das entformte Teil nicht den erwarteten Maßen.
Spritzgießmaschine und Schließkraft
Spritzgießmaschinen bestehen aus einem beheizten Plastifizierzylinder, der das Granulat aufschmilzt, einer Schnecke, die das Material nach vorne fördert, und einer Schließeinheit, die das Werkzeug unter Druck geschlossen hält. Die ideale Schließkraft wird berechnet, indem die projizierte Fläche des Teils auf der Werkzeugoberfläche pro Quadratzoll mit einer Kraft von zwei bis acht Tonnen multipliziert wird. Sehr steife Kunststoffe benötigen zum Füllen des Werkzeugs einen höheren Einspritzdruck, was wiederum eine deutlich höhere Schließkraft erfordert, um ein Aufatmen des Werkzeugs zu verhindern. Das Verhältnis von Länge zu Durchmesser der Schnecke im Plastifizierzylinder ist ein kritischer technischer Parameter für ein homogenes Aufschmelzen des Materials und eine vollständige Durchmischung der Farbpigmente.
Werkzeugwerkstoffe
Der Werkstoff für die Herstellung der Werkzeuge, die im Zentrum der Produktion stehen, richtet sich nach den angestrebten Stückzahlen. Durchgehärtete Stahlwerkzeuge erreichen durch Wärmebehandlung eine Härte von fünfzig bis sechzig Rockwell. Bei Projekten mit Millionen von Schüssen bieten sie maximale Beständigkeit gegen Verschleiß und hohen Druck. Vorvergütete Stahlwerkzeuge weisen eine Härte von achtunddreißig bis fünfundvierzig Rockwell auf und bieten einen Kostenvorteil bei der Fertigung kleinerer Stückzahlen oder sehr großvolumiger Teile. Hochwertige Aluminiumwerkzeuge in Luftfahrtqualität leiten Wärme wesentlich schneller ab als Stahl. Dank dieser schnellen Abkühlung sinken die Zykluszeiten drastisch, und Hunderttausende von Teilen können in deutlich kürzerer Zeit gespritzt werden. An dünnen Kerngründen und toten Winkeln im Werkzeug, die das Kühlwasser nicht erreicht, werden Metalleinsätze aus Berylliumkupfer-Legierung eingesetzt, die die Wärme sofort aufnehmen und abführen.
| Werkzeugwerkstoff | Härte | Herausragende Eigenschaft | Wann wählen? |
|---|---|---|---|
| Durchgehärteter Stahl | 50–60 HRC | Maximale Beständigkeit gegen Verschleiß und hohen Druck | Projekte mit Millionen von Schüssen |
| Vorvergüteter Stahl | 38–45 HRC | Kostenvorteil | Kleinere Stückzahlen oder sehr großvolumige Teile |
| Aluminium (Luftfahrtqualität) | — | Leitet Wärme wesentlich schneller ab als Stahl, kürzere Zykluszeit | Hunderttausende Teile in kurzer Zeit spritzen |
| Berylliumkupfer-Legierung | — | Nimmt Wärme sofort auf und führt sie ab | Dünne Kerngründe und tote Winkel, die das Kühlwasser nicht erreicht |
Der Produktionszyklus Schritt für Schritt
Der Produktionszyklus beginnt damit, dass das Kunststoffgranulat aus dem Trichter in den Plastifizierzylinder gelangt und durch die Reibungswärme der rotierenden Schnecke aufschmilzt. Sobald die Schließeinheit das Werkzeug geschlossen hat, schnellt die Schnecke nach vorne und spritzt die Kunststoffschmelze mit sehr hoher Geschwindigkeit in die Kavität. Nachdem das Teil das Werkzeug gefüllt hat, wird ein Nachdruck aufgebracht, um die beim Abkühlen auftretende Volumenschwindung durch Nachfördern zusätzlichen Materials auszugleichen. Sinkt die Kerntemperatur des Kunststoffs unter den Erstarrungspunkt, öffnet sich das Werkzeug, und die Auswerferstifte stoßen das Teil aus.
- AufschmelzenDas Granulat gelangt aus dem Trichter in den Plastifizierzylinder und schmilzt durch die Reibungswärme der rotierenden Schnecke auf.
- EinspritzenDie Schließeinheit schließt das Werkzeug, die Schnecke drückt die Schmelze mit hoher Geschwindigkeit in die Kavität.
- NachdruckDie beim Abkühlen entstehende Volumenschwindung wird durch zusätzliches Material ausgeglichen.
- Abkühlen und AuswerfenSinkt die Kerntemperatur unter den Erstarrungspunkt, öffnet sich das Werkzeug, und die Auswerferstifte werfen das Teil aus.
Spezielle Spritzgießtechnologien
Je nach Bedarf der Branche wurden neben dem konventionellen Verfahren zahlreiche spezielle Spritzgießtechnologien entwickelt. In der Industrie weit verbreitet sind die gas- und wasserunterstützte Injektionstechnik, die das Teilegewicht durch Hohlräume im Inneren reduziert, das Mehrkomponentenspritzgießen, bei dem zwei Werkstoffe unterschiedlicher Farbe oder Härte gleichzeitig gespritzt werden, das Flüssigsilikon-Spritzgießen, das In-Mold-Labeling und die In-Mold-Dekoration, das Mikrospritzgießen, das Niederdruck-Strukturschaumgießen sowie das Dünnwandspritzgießen mit Wanddicken unter einem Millimeter.
Eigenspannungen
Der hohe Druck und die engen Fließwege im Werkzeug, denen der Kunststoff beim Spritzgießen ausgesetzt ist, führen dazu, dass sich die langen Polymerketten verbiegen und brechen. Diese Belastungen der Molekülstruktur werden im Werkzeug eingefroren und erzeugen Eigenspannungen im Teil. Im Einsatz führen diese Spannungen dazu, dass das Teil von selbst reißt oder seine Chemikalienbeständigkeit abnimmt. Der einzige Weg, Eigenspannungen zu minimieren, besteht darin, scharfe Ecken in der Konstruktion vollständig zu vermeiden und alle Wanddickenübergänge mit sanften Radien auszuführen.
Anguss- und Anschnittgestaltung
Der Anschnitt, also die Stelle, an der die Kunststoffschmelze in das Werkzeug eintritt, ist einer der sensibelsten Bereiche für die Teilequalität. Art und Lage des Anschnitts bestimmen die mechanische Festigkeit, das kosmetische Erscheinungsbild und die Packungsdichte des Teils. Neben manuellen Anschnitten, die einen Eingriff durch Bediener oder Roboter erfordern, werden häufig Tunnel- und Bananenanschnitte gewählt, die beim Öffnen des Werkzeugs selbsttätig abreißen. Bei Heißkanalsystemen wird der Kunststoff nicht in einem kalten Angusskanal eingefroren, sondern über eine beheizte Düse eingespritzt, die direkt an die Werkzeugoberfläche anschließt. Der Anschnitt muss stets an der dicksten Stelle des Teils liegen. So fließt die Schmelze ohne Druckverlust in die dünneren Bereiche, und es wird verhindert, dass Lufteinschlüsse im Werkzeug zurückbleiben. Bei Werkstoffen mit hoher Schwindung muss der Anschnitt fern von kritischen Festigkeitsstellen platziert werden, da sich im Anschnittbereich hohe Spannungen aufbauen.
Wanddicke
Das wichtigste Kriterium für Teilekosten und Kühlzeit ist die Wanddicke. Beim Spritzgießen steigt die Kühlzeit proportional zum Quadrat der Wanddicke. Deshalb sollte stets die dünnste Wanddicke angestrebt werden, die die mechanischen Anforderungen erfüllt. Die Wanddicken von Spritzgussteilen können je nach Produkt zwischen einem halben und vier Millimetern liegen. Die goldene Regel der Konstruktion lautet, dass die Wanddicke an jeder Stelle des Teils vollkommen gleichmäßig sein muss. Dicke Bereiche kühlen spät ab, dünne Bereiche erstarren früh. Unterschiedliche Abkühlgeschwindigkeiten zwingen den Werkstoff zu unterschiedlich starker Schwindung, und das Teil verzieht sich in dem Moment, in dem es entformt wird, und verliert seine Form. Ist ein Wanddickenwechsel konstruktiv unvermeidbar, muss dieser Übergang stufenweise und geneigt im Verhältnis von einem Drittel erfolgen.
Entformungsschräge
Damit das Teil ohne Kratzer und Reibung entformt werden kann, müssen alle senkrechten Flächen, die mit dem Metall in Kontakt stehen, mit einer Entformungsschräge versehen werden. Rechtwinklige Flächen erzeugen beim Entformen einen Vakuumeffekt, und beim Ausstoßen durch die Auswerferstifte entstehen Weißbruch und Verformungen an der Oberfläche. An allen senkrechten Flächen muss eine Konizität von mindestens ein bis zwei Grad vorgesehen werden. Wird auf der Werkzeugoberfläche eine dekorative Narbung oder Struktur verwendet, sind zur Standard-Entformungsschräge für jedes Tausendstel Zoll Narbtiefe zusätzlich anderthalb Grad hinzuzurechnen, damit das Teil nicht an der Struktur hängen bleibt. In tiefen Kernbereichen sorgen Winkel von drei Grad für eine sichere Entformung.
Einfallstellen, Rippen und Dome
Beim Fließen im Werkzeug kühlen die inneren Bereiche dicker Zonen später ab, da sie von der Außenoberfläche isoliert sind, und schwinden, indem sie einen Vakuumeffekt von außen nach innen erzeugen. Diese innere Schwindung führt zu unerwünschten Vertiefungen, also Einfallstellen, an der Außenoberfläche des Teils. Um Einfallstellen zu vermeiden, darf die Wanddicke von Stützrippen, die zur Erhöhung der Steifigkeit des Teils dienen, und von Schraubdomen niemals sechzig Prozent der Dicke der Grundwand überschreiten, an die sie angebunden sind.
| Konstruktionsthema | Regel | Warum? |
|---|---|---|
| Wanddicke | 0,5–4 mm; an jeder Stelle des Teils gleichmäßig | Unterschiedliche Abkühlgeschwindigkeiten führen zu Verzug |
| Wanddickenübergang | Wenn unvermeidbar, im Verhältnis 1/3, stufenweise und geneigt | Abrupte Übergänge erzeugen Eigenspannungen und Verzug |
| Entformungsschräge (glatte Fläche) | Mindestens 1–2° | Vakuumeffekt, Weißbruch und Verformung werden vermieden |
| Entformungsschräge (genarbte Fläche) | +1,5° je 0,001 Zoll Narbtiefe | Das Teil wird entformt, ohne an der Narbung hängen zu bleiben |
| Entformungsschräge (tiefer Kern) | 3° | Sichere Entformung |
| Wanddicke von Rippen und Domen | Höchstens 60 % der Grundwand | An der Oberfläche entstehen keine Einfallstellen |
| Anschnittlage | Dickste Stelle des Teils | Die Schmelze fließt ohne Druckverlust, keine Lufteinschlüsse |
Trennebene und Entlüftung
Die Flächen, an denen die bewegliche und die feste Werkzeughälfte aufeinandertreffen, werden als Trennebene bezeichnet. Bei der Teilekonstruktion muss die Fließrichtung der Kunststoffschmelze stets in Richtung dieser Trennflächen geplant werden. Während sich das Werkzeug schnell füllt, kann die darin befindliche Luft nur über mikroskopisch feine Entlüftungskanäle entweichen, die in diese Trennflächen eingearbeitet sind. Wird der Fließweg falsch geplant und wird die Luft in einem toten Winkel des Werkzeugs eingeschlossen, erreicht sie – wie in einem Dieselmotor – einen so hohen Druck, dass sie sich entzündet und an den Enden des Kunststoffteils braune Brandstellen erzeugt.
Kühlung: rund 70 % des Zyklus
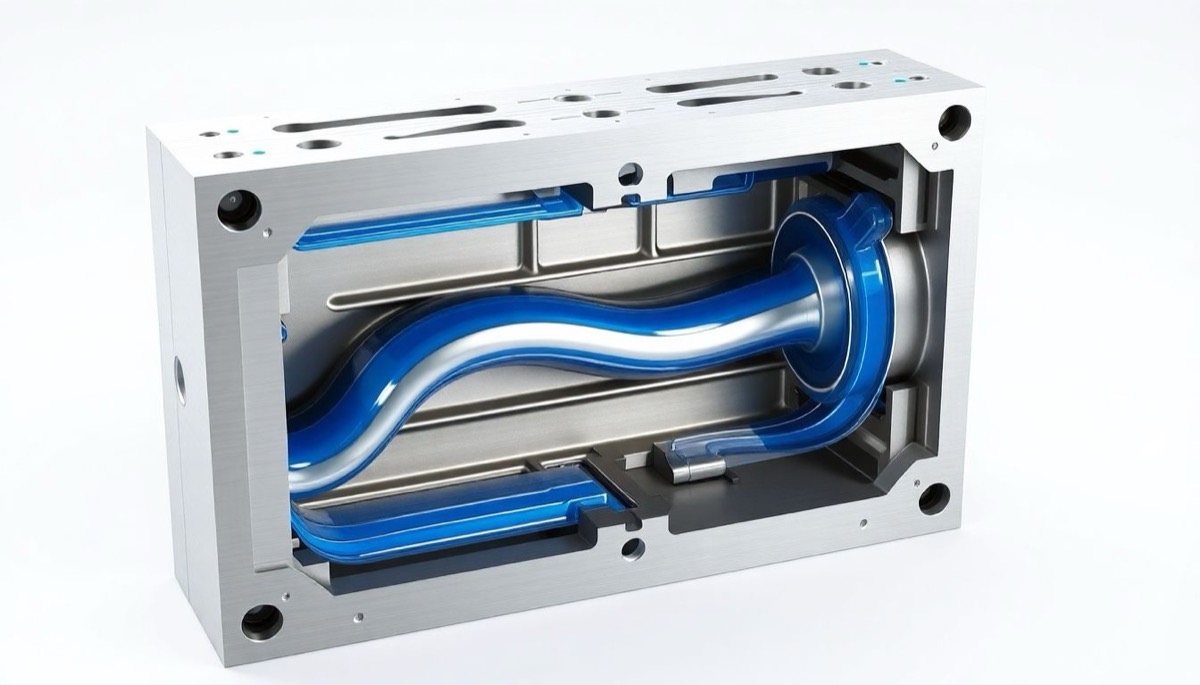
Die Kühlphase macht etwa siebzig Prozent des Spritzgießzyklus aus. In konventionellen Werkzeugen bestehen die Kühlkanäle aus gerade gebohrten, linearen Bohrungen und können Teile mit komplexer Geometrie nicht an jeder Stelle gleichmäßig kühlen. Heute verlaufen konturnahe Kühlkanäle, die mithilfe von 3D-Metalldrucktechnologien hergestellt werden, auf gekrümmten Bahnen im Werkzeugstahl, die der Form des Teils exakt folgen. Diese Technologie sorgt dafür, dass die Wärme von jeder Stelle des Werkzeugs vollkommen gleichmäßig abgeführt wird, verhindert so den Verzug der Teile, verkürzt die Zykluszeiten um bis zu vierzig Prozent und senkt die Produktionskosten radikal.
Oberflächenbearbeitung
Das kosmetische Erscheinungsbild und die Lichtdurchlässigkeit des entformten Teils werden durch die internationalen Standards der Oberflächenbearbeitung bestimmt, die auf den Werkzeugstahl angewendet werden. Für Oberflächen, die optische Transparenz oder Hochglanz erfordern, sind hochwertige Polierverfahren mit Diamantpasten unerlässlich. Bei Oberflächen, die matt, rau oder mit Lederstruktur gewünscht sind, werden mittels Funkenerosion oder chemischer Ätzung standardisierte Narbtiefen erzielt. Die wichtigste wissenschaftliche Regel, die bei der Konstruktion nicht vergessen werden darf: Je höher der Rauheitswert der Werkzeugoberfläche ist, desto größer muss mathematisch auch die Entformungsschräge sein, die dem Teil zur Überwindung der Reibung gegeben wird.
Typische Spritzgussfehler
Während der Spritzgussfertigung können zahlreiche physikalische Fehler auftreten, die auf die Werkzeugkonstruktion oder die Prozessbedingungen zurückzuführen sind. Gratbildung bedeutet, dass der Kunststoff aus dem Werkzeug austritt, weil die Schließkraft nicht ausreicht oder die Einspritzgeschwindigkeit die Grenzen der Maschine überschreitet. Eine unvollständige Füllung liegt vor, wenn sich das Werkzeug nicht vollständig füllt, weil die Zylindertemperatur zu niedrig ist oder im Werkzeug eingeschlossene Luft das Vordringen des Kunststoffs behindert. Bindenähte sind schwache Verbindungslinien, die entstehen, wenn Schmelzeströme, die im Werkzeug um Hindernisse herumfließen und wieder zusammentreffen, aufgrund des Temperaturabfalls nicht vollständig miteinander verschweißen. Silberschlieren oder Glanzstreifen zeigen, dass der Kunststoff vor der Verarbeitung nicht ausreichend getrocknet wurde und die darin enthaltene Feuchtigkeit im Werkzeug verdampft und die Oberfläche beeinträchtigt. Brandstellen entstehen, wenn die Luft im Werkzeug nicht entweichen kann und unter Druck komprimiert den Kunststoff verbrennt. Lunker schließlich sind strukturelle Hohlräume im Inneren des Teils, die entstehen, weil sich das Material in dicken Bereichen zur Mitte hin zusammenzieht oder der Nachdruck zu früh abgebrochen wird.
| Fehler | Wie sieht er aus? | Ursache |
|---|---|---|
| Grat | Kunststoff tritt aus dem Werkzeug aus | Schließkraft reicht nicht aus oder Einspritzgeschwindigkeit überschreitet die Grenze der Maschine |
| Unvollständige Füllung (Short Shot) | Das Werkzeug füllt sich nicht vollständig | Zylindertemperatur zu niedrig oder eingeschlossene Luft behindert das Vordringen der Schmelze |
| Bindenaht | Schwache Verbindungslinie | Schmelzeströme, die um ein Hindernis fließen, kühlen ab und verschweißen nicht vollständig |
| Silberschlieren / Glanzstreifen | Silbrige Streifen auf der Oberfläche | Material nicht ausreichend getrocknet; Feuchtigkeit verdampft im Werkzeug |
| Brandstelle | Braune Stellen an den Enden des Teils | Luft kann nicht entweichen, wird unter Druck komprimiert und verbrennt den Kunststoff |
| Lunker | Struktureller Hohlraum im Inneren des Teils | Material zieht sich in dicken Bereichen zur Mitte hin zusammen oder der Nachdruck wird zu früh abgebrochen |
Intelligente Fertigungszellen
Moderne Kunststoff-Spritzgießbetriebe bestehen nicht nur aus mechanischen Pressen, sondern sind intelligente Fertigungszellen, ausgestattet mit Sensoren, Robotersystemen und Datenanalyse. Sensoren, die die Schmelzeviskosität im Plastifizierzylinder, den Werkzeuginnendruck und die Kühlwassertemperatur innerhalb von Millisekunden messen, bilden geschlossene Regelkreise, die Nachdruck und Einspritzprofil der Maschine autonom anpassen. Beim Öffnen des Werkzeugs werden die Teile von Roboterarmen präzise entnommen und in Kühlvorrichtungen abgelegt, um Temperaturunterschiede zu vermeiden. Kameragestützte KI-Systeme erkennen mikroskopisch kleine Grate, nicht vollständig gefüllte Bereiche oder Farbabweichungen am Teil sofort und sichern so eine einwandfreie Produktion.
Montagegerechte Konstruktion
Die Konstruktion eines Kunststoffteils endet nicht in dem Moment, in dem das Produkt entformt wird; auch die Montageprozesse, die festlegen, wie die Teile miteinander verbunden werden, müssen in die Konstruktion einbezogen werden. In die Konstruktion integrierte Schweißnähte ermöglichen es, zwei Kunststoffteile auf molekularer Ebene durch Aufschmelzen dicht miteinander zu verbinden. Bei der Auslegung von Schnapphaken muss der Dehnungskoeffizient des Werkstoffs berechnet werden, um sicherzustellen, dass der Haken einrastet, ohne zu brechen. In Schraubdomen, in die Metallschrauben in den Kunststoff eingedreht werden, muss eine ausreichende Außenwanddicke vorgesehen werden, um die von der Schraube erzeugte Ringspannung aufzunehmen, und am Domgrund ist zur Vermeidung von Rissen unbedingt ein Radius vorzusehen.
Füllsimulation
Fortschrittliche Software zur Füllsimulation bildet das Verhalten der Kunststoffschmelze digital nach, bevor mit der Bearbeitung des Stahls begonnen wird. Lufteinschlüsse, Einfallstellenrisiken und die Lage von Bindenähten werden bereits in der Konstruktionsphase erkannt, wodurch kostspielige Werkzeugänderungen vermieden werden. Ein nach den Regeln der Technik konstruiertes Kunststoffteil läuft problemlos in der Fertigungslinie, erleichtert die Montage und verlängert die kommerzielle Lebensdauer des Projekts.
Wählen wir gemeinsam das richtige Schutzpaket für Ihr Projekt
Finden Sie mit unserem Produktfinder die passenden Additive für Ihren Bedarf oder wenden Sie sich direkt an unser Labor.