Проектирование пластмассовых деталей — это чрезвычайно детальное инженерное уравнение, требующее учёта механических нагрузок в месте эксплуатации изделия, химических воздействий, термических ударов и требований к допускам при сборке. Помимо функциональных и конструктивных требований, нагнетание расплава пластмассы в полость формы под высоким давлением, ориентация молекул и динамика охлаждения напрямую определяют конечную прочность детали. Разделение крупной и сложной конструкции на несколько более мелких деталей сводит к минимуму проблемы течения и охлаждения при литье. Затем эти детали можно легко собрать ультразвуковой сваркой, защёлкивающимися соединениями или винтами.
Почему литьё под давлением?
Литьё пластмасс под давлением — наиболее востребованный в промышленности процесс для крупносерийного производства: от электронных компонентов до автомобильных деталей и медицинских расходных материалов. Благодаря многогнёздным формам за один цикл можно за считанные секунды получить десятки деталей. Высокая точность размерных допусков, безупречная повторяемость от отливки к отливке, низкие затраты на рабочую силу и возможность работы без потерь — ключевые преимущества этого метода. Главные же ограничения — высокие затраты на оборудование и инженерные работы при изготовлении формы, а также сложность внесения в форму последующих изменений конструкции детали.
Выбор материала: аморфные и частично кристаллические полимеры
В этом методе можно использовать все термопласты и многие эластомеры. При выборе материала обязательно нужно учитывать структурные различия между аморфными и частично кристаллическими полимерами. Аморфные материалы, такие как поликарбонат или АБС, дают в форме одинаковую усадку во всех направлениях, тогда как частично кристаллические материалы, такие как полипропилен или полиамид, усаживаются по-разному вдоль направления течения и поперёк него. Если эти различия в усадке не рассчитаны правильно, извлечённая из формы деталь не будет соответствовать ожидаемым размерам.
Термопластавтомат и усилие смыкания
Термопластавтомат состоит из обогреваемого материального цилиндра, в котором плавится гранулированный материал, шнекового поршня, подающего материал вперёд, и узла смыкания, удерживающего форму закрытой под давлением. Оптимальное усилие смыкания рассчитывается умножением площади проекции детали на поверхность формы на усилие от двух до восьми тонн на каждый квадратный дюйм. Очень жёсткие пластмассы требуют более высокого давления впрыска для заполнения формы, а это, в свою очередь, требует значительно большего усилия смыкания, чтобы форма не раскрывалась. Отношение длины шнека к его диаметру в материальном цилиндре машины — критически важный инженерный параметр для равномерного плавления материала и полного смешения цветовых пигментов.
Материалы пресс-форм
Материал для изготовления пресс-форм, находящихся в центре всего производства, выбирается в зависимости от планируемых объёмов выпуска. Полностью закалённые стальные формы после термообработки достигают твёрдости от пятидесяти до шестидесяти единиц по Роквеллу. В проектах, рассчитанных на миллионы отливок, они обеспечивают максимальную стойкость к износу и высокому давлению. Формы из предварительно закалённой стали имеют твёрдость от тридцати восьми до сорока пяти единиц по Роквеллу и дают экономическое преимущество при производстве меньших партий или очень крупногабаритных деталей. Высококачественные алюминиевые формы авиационного класса передают тепло значительно быстрее стали. Благодаря такому быстрому охлаждению время цикла резко сокращается, и сотни тысяч деталей можно отлить за гораздо более короткий срок. У оснований тонких знаков и в труднодоступных зонах формы, куда не доходит охлаждающая вода, применяют металлические вставки из бериллиевой бронзы, которые мгновенно поглощают и отводят тепло.
| Материал формы | Твёрдость | Ключевое свойство | Когда выбирать? |
|---|---|---|---|
| Полностью закалённая сталь | 50–60 HRC | Максимальная стойкость к износу и высокому давлению | Проекты на миллионы отливок |
| Предварительно закалённая сталь | 38–45 HRC | Экономическое преимущество | Меньшие партии или очень крупногабаритные детали |
| Алюминий (авиационного класса) | — | Передаёт тепло намного быстрее стали, время цикла сокращается | Выпуск сотен тысяч деталей в короткие сроки |
| Бериллиевая бронза | — | Мгновенно поглощает и отводит тепло | Основания тонких знаков и труднодоступные зоны, куда не доходит охлаждающая вода |
Производственный цикл шаг за шагом
Производственный цикл начинается с подачи гранулированной пластмассы из бункера в материальный цилиндр и её плавления за счёт тепла трения, создаваемого вращающимся шнеком. Когда узел смыкания закрывает форму, шнек резко продвигается вперёд и с очень высокой скоростью впрыскивает расплав в полость формы. После заполнения формы прикладывается давление выдержки, чтобы компенсировать объёмную усадку при охлаждении, подкачивая внутрь дополнительный материал. Когда температура в центре пластмассы опускается ниже точки затвердевания, форма открывается, и выталкиватели удаляют деталь.
- ПлавлениеГранулы поступают из бункера в материальный цилиндр и плавятся за счёт тепла трения вращающегося шнека.
- ВпрыскУзел смыкания закрывает форму, шнек с высокой скоростью нагнетает расплав в полость формы.
- Давление выдержкиОбъёмная усадка при охлаждении компенсируется дополнительным материалом.
- Охлаждение и выталкиваниеКогда температура в центре опускается ниже точки затвердевания, форма открывается и выталкиватели извлекают деталь.
Специальные технологии литья
В соответствии с потребностями отрасли, помимо традиционного метода, разработано множество специальных технологий литья. В промышленности широко применяются литьё с применением газа и воды, снижающее массу детали за счёт формирования внутренних полостей; многокомпонентное литьё, при котором одновременно отливаются два материала разного цвета или твёрдости; литьё жидкого силиконового каучука; этикетирование и декорирование в форме; микролитьё; литьё структурных пенопластов при низком давлении, а также литьё тонкостенных изделий с толщиной стенки менее одного миллиметра.
Внутренние напряжения
Высокое давление и узкие каналы формы, которым подвергается пластмасса при литье, приводят к изгибу и разрыву длинных полимерных цепей. Эти нагрузки в молекулярной структуре фиксируются внутри формы и создают в детали внутренние напряжения. В эксплуатации такие напряжения приводят к самопроизвольному растрескиванию детали или снижению её химической стойкости. Единственный способ свести внутренние напряжения к минимуму — полностью избегать в конструкции острых углов и выполнять все переходы толщины плавными радиусами.
Конструкция литника и впуска
Впуск — место, через которое расплав пластмассы поступает в форму, — одна из самых чувствительных зон, определяющих качество детали. Тип и расположение впуска определяют механическую прочность детали, её внешний вид и степень уплотнения материала. Помимо ручных впусков, требующих вмешательства оператора или робота, часто применяют туннельные и изогнутые туннельные («банановые») впуски, которые автоматически отрываются при раскрытии формы. В горячеканальных системах пластмасса не застывает в холодном литнике, а впрыскивается через обогреваемое сопло, непосредственно контактирующее с поверхностью формы. Впуск всегда следует располагать в самой толстой зоне детали. Тогда расплав продвигается к тонким участкам без потери давления, и в форме не остаётся воздушных пустот. В материалах с высокой усадкой в зоне впуска накапливаются высокие напряжения, поэтому впуск обязательно нужно располагать вдали от критических по прочности участков.
Толщина стенки
Важнейший критерий, определяющий себестоимость детали и время охлаждения, — толщина стенки. В процессе литья время охлаждения растёт пропорционально квадрату толщины стенки. Поэтому всегда следует стремиться к минимальной толщине стенки, отвечающей механическим требованиям. Толщина стенок литых деталей в зависимости от изделия может составлять от половины миллиметра до четырёх миллиметров. Золотое правило конструирования — толщина стенки должна быть полностью одинаковой в каждой точке детали. Толстые участки остывают поздно, тонкие затвердевают рано. Разная скорость охлаждения заставляет материал усаживаться в разной степени, и деталь коробится и теряет форму сразу после извлечения из формы. Если изменение толщины неизбежно по конструкции, переход следует выполнять постепенно и с уклоном, в соотношении одна треть.
Литейный уклон
Чтобы деталь извлекалась из формы без царапин и трения, всем вертикальным поверхностям, контактирующим с металлом, необходимо придать литейный уклон. Поверхности под прямым углом при извлечении создают эффект вакуума, и когда выталкиватели выталкивают деталь, на поверхности появляются побеление и деформации. На всех вертикальных поверхностях следует предусматривать уклон не менее одного–двух градусов. Если на поверхности формы будет декоративный рисунок или текстура, то, чтобы деталь не цеплялась за неё, к стандартному литейному уклону нужно добавлять ещё полтора градуса на каждую тысячную дюйма глубины текстуры. В зонах глубоких знаков уклон в три градуса обеспечивает надёжное извлечение из формы.
Утяжины, рёбра и бобышки
При течении в форме внутренние области толстых участков изолированы от наружной поверхности, поэтому остывают позже и усаживаются, создавая эффект вакуума, направленный снаружи внутрь. Эта внутренняя усадка приводит к нежелательным впадинам, то есть утяжинам, на наружной поверхности детали. Чтобы не допустить утяжин, толщина рёбер жёсткости, применяемых для повышения прочности детали, и бобышек — гнёзд под винты — никогда не должна превышать шестидесяти процентов толщины основной стенки, к которой они примыкают.
| Параметр конструкции | Правило | Почему? |
|---|---|---|
| Толщина стенки | 0,5–4 мм; одинаковая в каждой точке детали | Разная скорость охлаждения вызывает коробление |
| Переход толщины | Если неизбежен — в соотношении 1/3, постепенно и с уклоном | Резкие переходы создают внутренние напряжения и коробление |
| Литейный уклон (гладкая поверхность) | Не менее 1–2° | Предотвращаются эффект вакуума, побеление и деформация |
| Литейный уклон (текстурированная поверхность) | +1,5° на каждые 0,001 дюйма глубины текстуры | Деталь извлекается, не цепляясь за текстуру |
| Литейный уклон (глубокий знак) | 3° | Надёжное извлечение из формы |
| Толщина рёбер и бобышек | Не более 60% основной стенки | На поверхности не образуются утяжины |
| Место впуска | Самая толстая зона детали | Расплав продвигается без потери давления, воздушные пустоты не остаются |
Плоскость разъёма и вентиляция формы
Поверхности, по которым смыкаются подвижная и неподвижная половины формы, называются плоскостью разъёма. При конструировании детали направление течения расплава всегда следует планировать к этим поверхностям разъёма. При быстром заполнении формы единственное место, через которое может выйти находящийся внутри воздух, — микроскопические вентиляционные каналы, выполненные на поверхностях разъёма. Если течение спланировано неправильно и воздух запирается в глухой зоне формы, он, как в дизельном двигателе, сжимается до высокого давления, воспламеняется и оставляет на краях пластмассовой детали коричневые следы подгорания.
Охлаждение: около 70% цикла
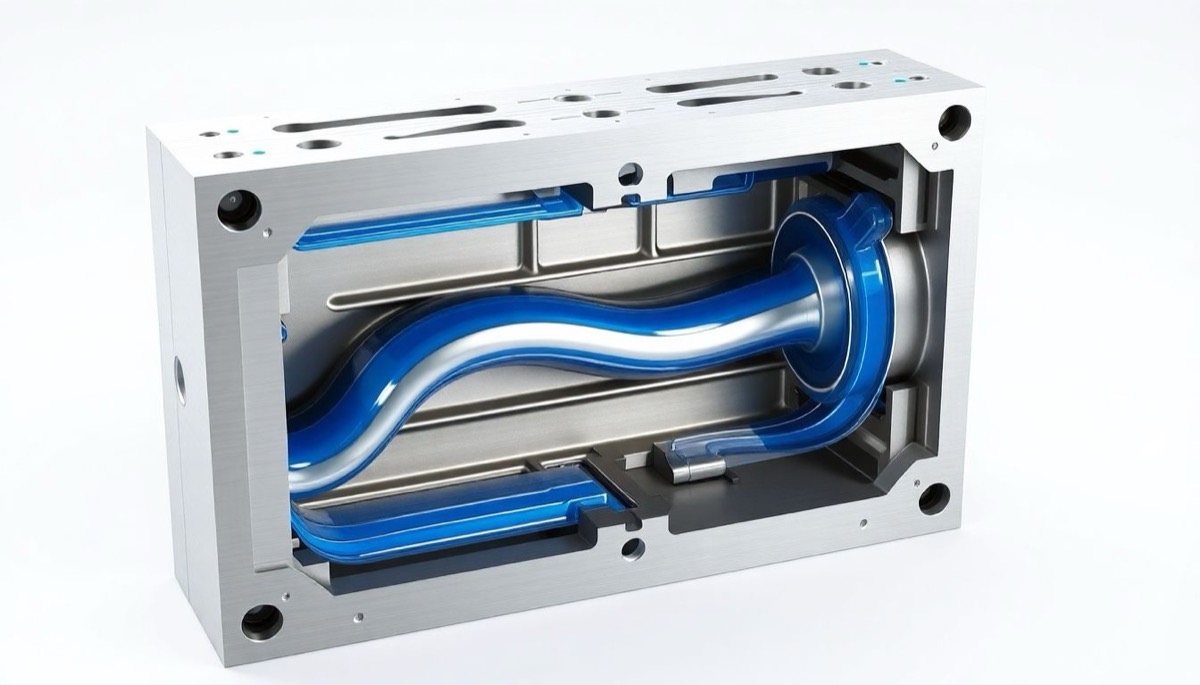
Около семидесяти процентов цикла литья приходится на стадию охлаждения. В традиционных формах каналы охлаждения представляют собой прямые линейные отверстия, просверленные сверлом, и не могут равномерно охлаждать каждую точку деталей сложной геометрии. Сегодня конформные каналы охлаждения, изготавливаемые по технологиям 3D-печати металлом, прокладывают внутри стали формы криволинейные пути, в точности повторяющие форму детали. Эта технология обеспечивает полностью равномерный отвод тепла из каждой точки формы, предотвращая коробление деталей, сокращает время цикла до сорока процентов и радикально снижает производственные затраты.
Обработка поверхности
Внешний вид и светопропускание извлечённой из формы детали определяются международными стандартами обработки поверхности стали формы. Для поверхностей, требующих оптической прозрачности или зеркального блеска, обязательна высококлассная полировка алмазными пастами. Для поверхностей с матовой, шероховатой или имитирующей кожу текстурой стандартизированную глубину рисунка получают электроэрозионной обработкой или химическим травлением кислотой. Важнейшее научное правило, о котором нельзя забывать при конструировании: с ростом шероховатости поверхности формы литейный уклон, необходимый детали для преодоления трения, также должен математически увеличиваться.
Типичные ошибки литья под давлением
В ходе литья под давлением может возникать множество физических ошибок, обусловленных конструкцией формы или условиями процесса. Облой — это вытекание пластмассы за пределы формы из-за недостаточного усилия смыкания или из-за того, что скорость впрыска превышает возможности машины. Недолив — ситуация, когда форма не заполняется полностью из-за низкой температуры материального цилиндра или из-за того, что запертый в форме воздух препятствует продвижению пластмассы. Линии спая — это слабые линии соединения, возникающие, когда потоки расплава, обтекающие препятствия в форме и встречающиеся друг с другом, не могут полностью свариться из-за падения температуры. Серебристые полосы, или серебристость, указывают на то, что пластмасса не была достаточно высушена перед переработкой и содержащаяся в ней влага, испаряясь в форме, портит поверхность. Следы подгорания возникают, когда воздух в форме не может выйти наружу и, сжимаясь под давлением, сжигает пластмассу. Пустоты же — это структурные полости внутри детали, образующиеся из-за стягивания материала к центру в толстых зонах или слишком раннего снятия давления выдержки.
| Ошибка | Как выглядит? | Причина |
|---|---|---|
| Облой | Пластмасса вытекает за пределы формы | Недостаточное усилие смыкания или скорость впрыска превышает возможности машины |
| Недолив (short shot) | Форма заполняется не полностью | Низкая температура материального цилиндра или запертый воздух мешает продвижению расплава |
| Линия спая | Слабая линия соединения | Потоки расплава, обтекающие препятствие, остывают и не свариваются полностью |
| Серебристые полосы / серебристость | Серебристые полосы на поверхности | Материал недостаточно высушен; влага испаряется в форме |
| Следы подгорания | Коричневые следы на краях детали | Воздух не может выйти, сжимается под давлением и сжигает пластмассу |
| Пустоты | Структурные полости внутри детали | В толстой зоне материал стягивается к центру или давление выдержки снимается слишком рано |
Интеллектуальные производственные ячейки
Современные предприятия литья пластмасс под давлением — это не просто механические прессы, а интеллектуальные производственные ячейки, оснащённые датчиками, робототехникой и аналитикой данных. Датчики, за миллисекунды измеряющие вязкость расплава в материальном цилиндре, давление в форме и температуру охлаждающей воды, образуют системы с замкнутым контуром, автономно регулирующие давление выдержки и профиль впрыска машины. При раскрытии формы детали аккуратно снимаются роботами-манипуляторами и для предотвращения температурных перепадов помещаются в охлаждающие приспособления. Системы искусственного интеллекта с камерами мгновенно выявляют на детали микроскопический облой, не заполненные до конца участки или отклонения цвета, гарантируя безупречное производство.
Конструирование с учётом сборки
Проектирование пластмассовой детали не заканчивается в момент её извлечения из формы: в конструкцию должны быть заложены и сборочные операции, определяющие, как детали будут соединяться друг с другом. Предусмотренные в конструкции сварные швы обеспечивают герметичное соединение двух пластмассовых деталей за счёт их сплавления на молекулярном уровне. При проектировании защёлок необходимо рассчитывать коэффициент упругой деформации материала, чтобы гарантировать фиксацию защёлки без разрушения. В гнёздах под металлические винты, ввинчиваемые в пластмассу, следует предусматривать правильную толщину по наружному диаметру, чтобы гасить кольцевые напряжения от винта, а в основании гнезда для предотвращения растрескивания обязательно нужно выполнять скругление.
Анализ течения в форме
Современное программное обеспечение для анализа течения в форме ещё до начала обработки стали моделирует поведение расплава в цифровой среде. Места защемления воздуха, риски образования утяжин и расположение линий спая выявляются на этапе проектирования, что позволяет избежать дорогостоящих доработок формы. Пластмассовая деталь, спроектированная по инженерным правилам, работает на производственной линии без проблем, облегчает сборку и продлевает коммерческий срок жизни проекта.
Давайте вместе подберём правильный защитный пакет для вашего проекта
Найдите подходящие добавки с помощью нашего подбора продуктов или обратитесь напрямую в нашу лабораторию.