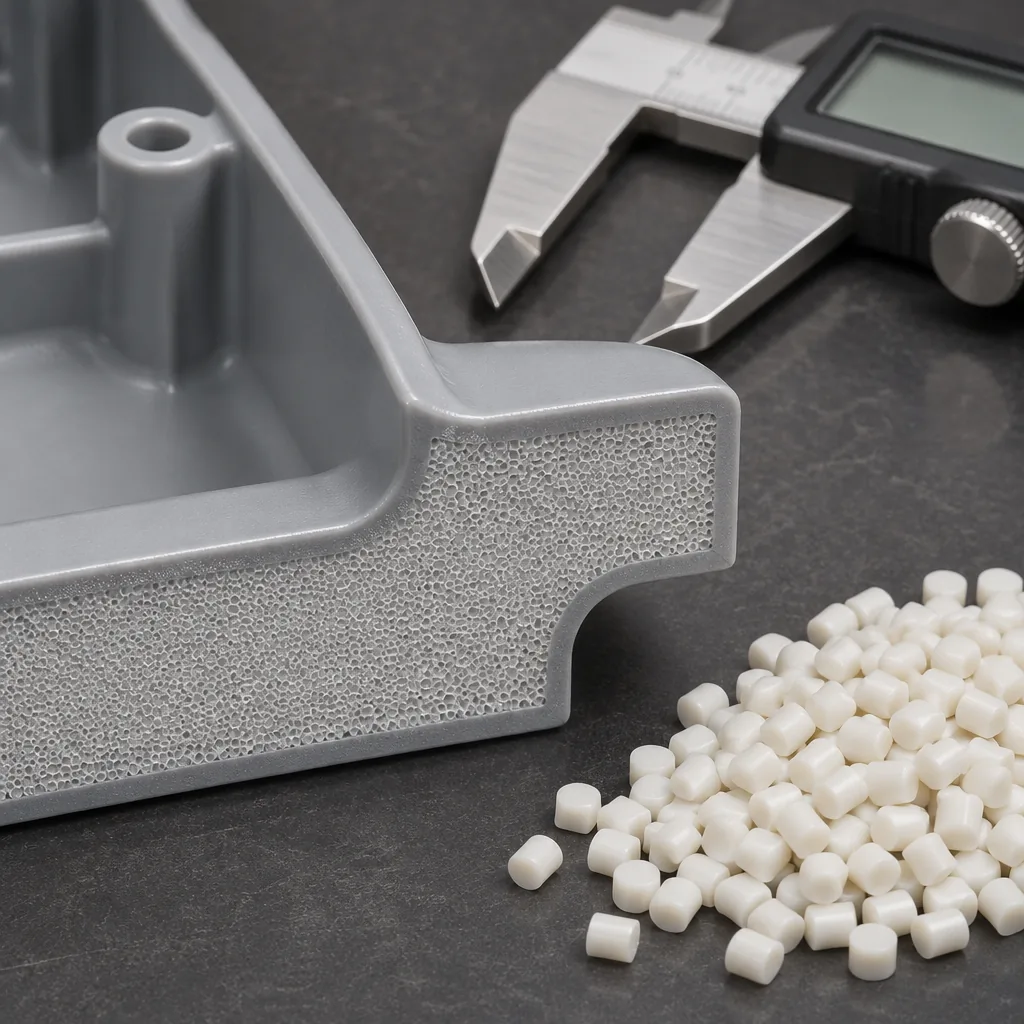
Köpürtücü (Foaming / Kimyasal Şişirici) Masterbatch, plastik işleme sıcaklığına ulaştığında kontrollü şekilde ayrışarak eriyik polimer içerisinde mikroskobik ve homojen gaz hücreleri oluşturan yüksek performanslı bir fonksiyonel katkı konsantresidir. Enjeksiyon kalıplama, profil, boru, levha ve WPC ekstrüzyon hatlarında hem ürün kalitesini yükseltmek hem de doğrudan hammadde tüketimini azaltmak amacıyla kullanılır.
Colorex, 2006 yılından bu yana geliştirdiği polimer katkı mühendisliğiyle; farklı erime sıcaklıklarına ve proses ihtiyaçlarına özel endotermik, ekzotermik ve hibrit (endo/ekzo) köpürtücü masterbatch formülasyonları üretmektedir. Mevcut kalıp ve makine parkurunuzda ekstra yatırım gerektirmeden çöküntü izlerini (sink mark) ortadan kaldırır, çevrim süresini kısaltır ve ton başına üretim maliyetinizi gözle görülür şekilde düşürür.
Tüm ürün gruplarımızı Colorex Masterbatch ana sayfasında inceleyebilirsiniz.
Colorex Köpürtücü Masterbatch Çeşitleri
1. Endotermik Köpürtücü Masterbatchler
Çalışma PrensibiAyrışma sırasında ortamdan ısı emer ve ağırlıklı olarak karbondioksit (CO₂) gazı açığa çıkarır.
Teknik AvantajlarıÇok ince, kapalı ve homojen mikro hücre yapısı oluşturur. Soğuma hızını artırarak çevrim süresini (cycle time) kısaltır, yüzeyde gümüşlenme (splay) riskini en aza indirir ve kokusuzdur.
Önerilen Kullanım AlanlarıGıda teması gerektiren uygulamalar, kaliteli yüzey istenen enjeksiyon parçaları, çöküntü giderme, çok katmanlı sessiz atık su boruları, PP/PS levha ve WPC profiller.
2. Ekzotermik Köpürtücü Masterbatchler
Çalışma PrensibiAyrışma sırasında dışarıya ısı verir ve ağırlıklı olarak yüksek basınçlı azot (N₂) gazı üretir.
Teknik AvantajlarıAynı dozajda daha yüksek gaz verimi (yüksek genleşme / şişirme oranı) sağlar. Kalın kesitli parçalarda yüksek ağırlık azaltma ve düşük yoğunluk elde edilmesine olanak tanır.
Önerilen Kullanım AlanlarıYüksek yoğunluk düşüşü hedeflenen PVC köpük profiller, kalın etli teknik enjeksiyon parçaları, ayakkabı tabanı, kablo dolgu ve yüksek genleşmeli ekstrüzyon uygulamaları.
3. Endo / Ekzo Hibrit Köpürtücü Masterbatchler
Çalışma PrensibiEndotermik sistemin ince hücre çekirdeklendirme gücü ile ekzotermik sistemin yüksek gaz basıncını tek granülde birleştirir.
Önerilen Kullanım AlanlarıHem yüksek ağırlık tasarrufu hem de pürüzsüz dış yüzey istenen PVC/WPC yapı profilleri, orta-kalın cidarlı borular ve büyük hacimli enjeksiyon kasaları.
Üretim İşletmenize Sağladığı Temel Avantajlar
%10 ila %25 Hammadde ve Ağırlık TasarrufuParça hacmini ve geometrisini değiştirmeden özgül ağırlığı düşürür; aynı miktarda polimerle daha fazla adet veya metre ürün çıkarmanızı sağlar.
Çöküntü (Sink Mark) ve Çarpılma (Warpage) GidermeKalın etli bölgelerde, kaburga (rib) ve vida yuvası arkalarında soğuma büzülmesinden kaynaklanan içe çökmeleri içten uyguladığı mikro basınçla tamamen ortadan kaldırır.
Çevrim Süresinde (Cycle Time) %10–%20 KısalmaÖzellikle endotermik formülasyonlar kalıp içi soğuma ve ütüleme sürelerini azaltarak makine başına saatlik üretim kapasitenizi artırır.
Daha Düşük Kapama Kuvveti ve Enerji TasarrufuEriyik içerisindeki çözünmüş gaz akışkanlığı artırır; daha düşük enjeksiyon ve kapama basıncıyla çalışılarak makine yükü ve elektrik tüketimi düşer.
Ses ve Isı YalıtımıKapalı mikro hücresel yapı; sessiz atık su borularında akustik yalıtım, yapı profilleri ve levhalarda ise termal yalıtım performansını yükseltir.
Üstün Rijitlik / Ağırlık OranıParça yüzeyleri yoğun (kompakt) kalırken çekirdek bölgenin mikro gözenekli olması, sandviç yapı etkisi yaratarak parça ağırlığı azalsa da eğilme rijitliğini korur.
Başlıca Kullanım Alanları ve Hedef Sektörler
Enjeksiyon KalıplamaKalın etli ev gereçleri, paletler, kasa ve kovalar, bahçe mobilyaları, mobilya ayak ve aksesuarları, teknik otomotiv ve beyaz eşya parçaları, elbise askıları, fırça sapları.
Boru EkstrüzyonuÇok katmanlı (3 katmanlı) sessiz atık su borularının orta köpük katmanı, kablo muhafaza ve drenaj boruları.
PVC ve WPC Profil EkstrüzyonuPencere pervazları, süpürgelikler, duvar/tavan lambrileri, kapı kasaları, WPC ahşap kompozit deck ve cephe kaplamaları.
Levha ve TermoformPP, PS ve PE köpüklü levhalar, ambalaj seperatörleri, yalıtım plakaları ve hafifletilmiş termoform kaplar.
Şişirme (Blow Molding) ve Özel UygulamalarKalın cidarlı bidonlar, şamandıralar, ayakkabı tabanları (EVA/PVC/TR) ve sentetik mantar/tıpa üretimleri.
Desteklenen Polimer Taşıyıcılar
Colorex Köpürtücü Masterbatchleri, işlem sıcaklığına ve ana hammaddeye tam uyumlu taşıyıcılarla formüle edilir:
Stirenik ve Yapı PolimerleriPS, HIPS, ABS, PVC (Sert ve Yumuşak), WPC (Ahşap-Polimer Kompozit)
Esnek ve Mühendislik PolimerleriEVA, TPE, TPU, PET ve geri dönüştürülmüş (PCR / Kırma) polimerler
Colorex Laboratuvar Güvencesi
Her Colorex Köpürtücü Masterbatch partisi, seri üretimde kararlı yoğunluk ve yüzey kalitesi sunması için laboratuvarımızda kontrol edilir:
Aktif Gaz Verimi ve Ayrışma Sıcaklığı KontrolüHedef proses sıcaklığında erken köpürme (besleme boğazında şişme) yapmadan doğru bölgede aktive olmasının doğrulanması.
Pilot Enjeksiyon ve Yoğunluk TayiniStandart numunelerde ağırlık düşüş yüzdesi, kesit mikro hücre dağılımı ve yüzey pürüzsüzlüğü analizi.
Nem ve Taşıyıcı Akışkanlık (MFI) TestiKırılganlık ve yüzey izi oluşturmayan düşük nemli, homojen granül yapısı kontrolü.
Kalın etli ev gereçleri, paletler, kasa ve kovalar
Üç katmanlı sessiz atık su borularının orta köpük katmanı
PVC ve WPC pencere pervazı, süpürgelik, lambri ve kapı kasası profilleri
PP, PS ve PE köpüklü levhalar ile hafifletilmiş termoform kaplar
Kalın cidarlı bidonlar, şamandıralar ve ayakkabı tabanları
Etkilenen Özellikler / Nihai Ürüne Etkileri
Özgül ağırlık: Parça hacmi ve geometrisi değişmeden ağırlık %10 ila %25 azalır.
Yüzey düzgünlüğü: Kalın bölgelerde, kaburga ve vida yuvası arkalarında oluşan çöküntü ve çarpılmayı giderir.
Rijitlik ve ağırlık oranı: Yoğun dış yüzey ile mikro gözenekli çekirdek sandviç yapı oluşturur; ağırlık azalırken eğilme rijitliği korunur.
Ses ve ısı yalıtımı: Kapalı mikro hücre yapısı atık su borularında akustik, profil ve levhalarda termal yalıtımı yükseltir.
Hücre yapısı: Endotermik tiplerde ince, kapalı ve homojen mikro hücreler elde edilir; yüzeyde gümüşlenme riski azalır.
Proses ve Üretim Hattına Etkisi
Çevrim süresi %10 ila %20 kısalır; kalıp içi soğuma ve ütüleme süreleri azalır.
Eriyikteki çözünmüş gaz akışkanlığı artırır; daha düşük enjeksiyon ve kapama basıncıyla çalışılır, enerji tüketimi düşer.
Sıkça Sorulan Sorular
Köpürtücü (Foaming / Şişirici) Masterbatch hakkında sayfaya özel teknik sorular ve yanıtları.
Köpürtücü (Foaming) Masterbatch nedir?
Köpürtücü masterbatch, plastik işleme sıcaklığında kimyasal olarak ayrışıp gaz açığa çıkaran aktif şişirici ajanların uygun bir polimer taşıyıcı içine homojen olarak işlenmesiyle üretilen granül formdaki katkı maddesidir. Eriyik plastik içinde mikroskobik hücreler oluşturarak ağırlığı düşürür ve çöküntü hatalarını giderir.
Köpürtücü masterbatch üretim hattında nasıl çalışır?
Ekstrüder veya enjeksiyon kovanının ısıtma bölgelerinde belirli bir ayrışma sıcaklığına ulaşan aktif bileşenler gaz (CO₂ veya N₂) üretir. Kovan içindeki yüksek basınç sayesinde bu gaz eriyik polimer içinde çözünmüş halde kalır; eriyik kalıp boşluğuna veya ekstrüzyon kalıp ağzına çıkıp basınç düştüğünde gaz genleşerek homojen mikro hücreler oluşturur.
Kimyasal köpürtücü masterbatch ile fiziksel köpürtme (gaz enjeksiyonu) arasındaki fark nedir?
Fiziksel köpürtme, makineye özel yüksek basınçlı gaz pompalama ünitesi, özel vida ve yüksek yatırım maliyeti gerektirir. Colorex Kimyasal Köpürtücü Masterbatch ise mevcut standart enjeksiyon veya ekstrüzyon makinenize doğrudan normal renk masterbatchi gibi dozajlanarak ek yatırım olmadan çalışır.
Endotermik köpürtücü masterbatch nedir?
Ayrışması sırasında çevreden ısı alan ve ağırlıklı olarak karbondioksit (CO₂) gazı üreten köpürtücü sistemdir. Isı emdiği için parçanın soğuma süresini kısaltır, çok ince ve düzenli kapalı hücreler oluşturur ve kalıp içinde sonradan şişme (post-blowing) riskini azaltır.
Ekzotermik köpürtücü masterbatch nedir?
Ayrışma reaksiyonu sırasında dışarıya ısı veren ve ağırlıklı olarak azot (N₂) gazı üreten sistemdir. Gaz çıkış basıncı ve hacmi yüksektir; bu nedenle yüksek genleşme ve maksimum yoğunluk düşüşü gereken kalın kesitli parçalarda ve köpük profillerde tercih edilir.
Endotermik ve ekzotermik köpürtücü arasındaki temel farklar nelerdir?
Endotermik sistemler daha ince hücre yapısı, daha düzgün yüzey, daha kısa çevrim süresi, kokusuz çalışma ve gıda temas uygunluğu sunar. Ekzotermik sistemler ise daha yüksek gaz verimi ve daha fazla ağırlık azaltma kapasitesi sağlar ancak soğuma süresi biraz daha uzundur ve sarımsı ton/koku eğilimi daha yüksek olabilir.
Endo/Ekzo hibrit köpürtücü masterbatch ne zaman tercih edilir?
Tek başına endotermik sistemin genleşme gücünün yetersiz kaldığı, tek başına ekzotermik sistemin ise hücreleri irileştirip yüzeyi bozduğu durumlarda hibrit formülasyonlar kullanılır. Endotermik bileşen ince çekirdek oluştururken ekzotermik bileşen bu hücreleri dengeli şekilde büyütür.
Kapalı hücre (closed-cell) ve açık hücre (open-cell) yapısı ne anlama gelir?
Kapalı hücre yapısında her mikro gaz kabarcığı polimer duvarlarla çevrilidir ve birbirinden bağımsızdır; bu yapı suya karşı geçirimsizlik, yüksek mekanik dayanım ve üstün ısı/ses yalıtımı sağlar. Plastik enjeksiyon, boru ve profil uygulamalarında hedeflenen yapı homojen kapalı hücredir.
Ayrışma sıcaklığı (decomposition temperature) neden kritiktir?
Köpürtücü masterbatchin gaz salmaya başladığı sıcaklık aralığı, işlenen ana polimerin erime sıcaklığıyla uyumlu olmalıdır. Ayrışma sıcaklığı çok düşük olursa gaz besleme boğazından geri kaçar; çok yüksek olursa polimer yanmaya başlar veya köpürme hiç gerçekleşmez.
Köpürtücü masterbatchte taşıyıcı reçinenin önemi nedir?
Taşıyıcı reçine hem aktif kimyasalların kovan içinde erkenden bozulmadan korunmasını sağlar hem de ana polimerle tam karışarak gaz kabarcıklarının tek noktada toplanmasını (büyük boşluk oluşumunu) engeller.
Köpürtücü masterbatch kullanarak parça ağırlığını yüzde kaç düşürebilirim?
Uygulamaya, parça et kalınlığına ve proses tipine bağlı olarak enjeksiyonda çöküntü giderme amaçlı kullanımda %3–%8, ağırlık azaltma odaklı enjeksiyonda %10–%20, PVC/WPC profil ve çok katmanlı boru ekstrüzyonunda ise %15–%35 aralığında yoğunluk ve ağırlık düşüşü elde edilebilir.
Köpürtücü masterbatch hammadde maliyetinden gerçekten tasarruf sağlar mı?
Evet. Örneğin %1,5–%2 oranında köpürtücü masterbatch eklenerek parça ağırlığı %15 düşürüldüğünde, kullanılan köpürtücü maliyeti çıkarıldıktan sonra dahi ton bazında çok ciddi net hammadde kârı elde edilir. Ayrıca çevrim süresinin kısalması makine ve enerji maliyetini de düşürür.
Önerilen kullanım oranı (dozajı) yüzde kaçtır?
Genellikle enjeksiyonda sadece çöküntü (sink mark) ve çarpılma gidermek için %0,5–%1,0; enjeksiyonda ağırlık azaltmak için %1,0–%2,5; profil, boru, WPC ve levha ekstrüzyonunda ise hedeflenen yoğunluğa göre %1,0–%3,0 aralığında kullanılır.
Dozajı gereğinden fazla artırmak daha fazla ağırlık tasarrufu sağlar mı?
Hayır. Aşırı dozaj kovan içinde kontrolsüz gaz basıncına, hücrelerin birleşip büyük boşluklara (void) dönüşmesine, yüzeyde belirgin gümüşlenme/pürüzlülüğe ve parça mukavemetinin düşmesine neden olur. En verimli sonuç optimum dozaj ve doğru proses ayarıyla alınır.
Köpürtücü masterbatch enjeksiyonda çevrim süresini (cycle time) nasıl kısaltır?
İki şekilde kısaltır: Birincisi, iç gaz basıncı kalıp boşluğunu doldurduğu için ütüleme (holding/packing) süresi ciddi oranda kısalır veya tamamen kaldırılır. İkincisi, endotermik köpürtücüler ayrışırken eriyikten ısı çekerek parçanın kalıp içinde daha hızlı soğumasını sağlar.
Evet. Eriyik polimer içinde çözünmüş gaz, viskoziteyi düşürerek akışkanlığı artırır ve yüksek ütüleme basıncına olan ihtiyacı azaltır. Bu sayede kapama kuvveti ihtiyacı düşer, büyük parçalar daha düşük tonajlı makinelerde basılabilir ve çapak (flash) oluşumu azalır.
Köpürtücü kullanımı parçanın mekanik dayanımını nasıl etkiler?
Homojen mikro hücreler ve kompakt dış kabuk (sandviç yapı) oluşturulduğunda, parça ağırlığı %10–%15 azalsa dahi eğilme rijitliği büyük ölçüde korunur. Ancak çok yüksek genleşme oranlarında (%25 ve üzeri) çekme ve darbe mukavemetinde belirli bir düşüş yaşanacağı için dozaj mekanik gereksinime göre dengelenmelidir.
Köpürtücü masterbatch enjeksiyon parçalarındaki çöküntü izlerini (sink mark) nasıl giderir?
Kalın etli parçalar, destek kaburgaları ve vida yuvaları soğurken büzülüp yüzeyi içeri çeker. Köpürtücü masterbatch bu kalın çekirdek bölgelerde mikro genleşme yaratarak soğuma büzülmesini içeriden dengeler ve dış yüzeyi kalıp duvarına iterek çöküntüyü tamamen ortadan kaldırır.
Çarpılma (warpage) sorununda köpürtücü masterbatch işe yarar mı?
Evet. Özellikle büyük ve düz yüzeyli kasa, kapak ve mobilya parçalarında yüksek ütüleme basıncının yarattığı iç gerilimler çarpılmaya yol açar. Köpürtücü kullanımıyla ütüleme basıncı düşürüldüğü ve kalıp içi basınç homojenleştiği için çarpılma belirgin biçimde azalır.
Enjeksiyon parçasında köpürtücü kullanırken minimum et kalınlığı ne olmalıdır?
Köpürtücülerin ideal şekilde çalışabilmesi için en az 2,5–3 mm et kalınlığı önerilir. 2 mm altındaki çok ince cidarlı parçalarda eriyik kalıp duvarına değdiği anda donduğu için gazın genleşmeye zamanı kalmaz ve ağırlık azaltma etkisi sınırlı olur.
Enjeksiyon makinesinde hangi sıcaklık profili uygulanmalıdır?
Genellikle besleme bölgesi (boğaz) sıcaklığı düşük tutulur ki gaz erkenden kaçmasın; orta ve ön bölgeler köpürtücünün aktif ayrışma sıcaklığına çıkarılır; meme sıcaklığı ise kontrollü seviyede (sızdırmayı önleyecek şekilde) ayarlanır.
Geri basınç (back pressure) nasıl ayarlanmalıdır?
Kovan içinde oluşan gazın eriyik içerisinde çözünmüş kalması ve geriye (huniye) kaçmaması için standart üretime kıyasla biraz daha yüksek ve kararlı bir geri basınç uygulanmalıdır. Geri basınç çok düşük kalırsa mal alma sırasında gaz kaçar ve köpürme düzensizleşir.
Enjeksiyon hızı yüksek mi yoksa düşük mü olmalıdır?
Yüksek enjeksiyon hızı tercih edilmelidir. Eriyik kalıp boşluğunu ne kadar hızlı doldurursa, kalıp içindeki basınç düşüşü o kadar ani ve homojen olur; bu da küçük, düzgün hücreler ve daha pürüzsüz bir dış yüzey sağlar.
Ütüleme basıncı ve süresi nasıl değiştirilmelidir?
Çöküntü giderme amaçlı düşük dozajda ütüleme basıncı kademeli azaltılır. Ağırlık azaltma amaçlı köpürtmede ise mal alma (dozaj) hacmi hedef ağırlık düşüşü oranında azaltılır ve ütüleme basıncı/süresi minimuma indirilir veya sıfırlanır; böylece gazın boşlukta genleşmesine alan açılır.
Standart açık meme ile çalışılabilir mi, yoksa kilitli meme (shut-off nozzle) şart mıdır?
Düşük dozajlı çöküntü giderme çalışmalarında dekompresyon (geri çekme) kapatılıp meme sıcaklığı optimize edilerek açık meme ile çalışılabilir. Ancak yüksek ağırlık azaltma projelerinde meme ucundan malzeme sızmasını (drooling) ve gaz kaybını önlemek için kilitli meme (shut-off nozzle) en ideal çözümdür.
Sıcak yolluklu (hot runner) kalıplarda köpürtücü masterbatch kullanılabilir mi?
Evet, özellikle valf pimli (valve gate) sıcak yolluk sistemleri köpürtücü masterbatch ile mükemmel uyum sağlar çünkü kapak kapandığında gaz basıncı sistem içinde korunur. Açık uçlu sıcak yolluklarda ise sızmayı önlemek için endotermik sistemler ve hassas uç sıcaklığı kontrolü gerekir.
Enjeksiyonda "sonradan şişme" (post-blowing) neden olur ve nasıl önlenir?
Parça kalıptan çıktığında çekirdeği hâlâ sıcak ve yumuşaksa içerideki gaz basıncı duvarı dışarı iterek parçayı şişirir ve formunu bozar. Çözümü; soğuma süresini biraz artırmak, kalıp sıcaklığını düşürmek, dozajı optimize etmek veya daha hızlı soğuyan endotermik Colorex formülasyonuna geçmektir.
Enjeksiyon yüzeyinde gümüşlenme (splay / akış izi) neden oluşur ve nasıl azaltılır?
Gaz kabarcıklarının eriyik akış cephesinde kalıp duvarına sürtünerek patlaması yüzeyde gümüşümsü çizgiler oluşturur. Bunu azaltmak için endotermik ince hücreli köpürtücü seçilmeli, enjeksiyon hızı artırılmalı, kalıp sıcaklığı bir miktar yükseltilmeli ve gerekiyorsa kalıp yüzeyine hafif desen (kumlama/tekstür) verilmelidir.
Kalıp gaz tahliyesi (venting) köpürtücü kullanımında önemli midir?
Çok önemlidir. Kalıp boşluğundaki havanın hızlıca dışarı çıkabilmesi için gaz tahliye kanallarının açık ve temiz olması gerekir. Yetersiz gaz tahliyesi köşe bölgelerde yanma (dizel etkisi) ve yetersiz doluma yol açar.
Çok katmanlı (3 katmanlı) sessiz atık su borularında köpürtücü nasıl kullanılır?
3 katmanlı PVC veya PP atık su borularında iç ve dış katmanlar kompakt (köpüksüz) basılırken, yalnızca orta (çekirdek) ekstrüder katmanına Colorex Köpürtücü Masterbatch eklenir. Bu sayede borunun iç/dış yüzey pürüzsüzlüğü ve basma dayanımı korunurken ağırlık düşer ve yüksek ses yalıtımı elde edilir.
PVC köpük profil, lambri ve pervaz üretiminde hangi köpürtücü tercih edilmelidir?
PVC profillerde istenen yüzey parlaklığına ve hedef yoğunluğa (genellikle 0,55–0,85 g/cm³) göre endotermik veya endo/ekzo hibrit sistemler kullanılır. Colorex formülasyonları PVC'nin dar işleme sıcaklığı aralığına (170–195 °C) tam uyumlu olarak tasarlanır.
WPC (Ahşap-Polimer Kompozit) deck ve profillerde köpürtücü ne kazandırır?
WPC formülasyonlarında yüksek oranda ahşap unu bulunduğu için ürünler ağırdır ve vidalama/çivileme sırasında çatlama riski taşır. Köpürtücü masterbatch WPC profillerin ağırlığını %10–%20 azaltır, gerçek ahşaba benzer vidalanabilirlik kazandırır ve hat hızını artırır.
PP ve PS levha (sheet) / termoform üretiminde köpürtücü nasıl etki eder?
Levha ekstrüzyonunda köpürtücü kullanımı levhanın özgül ağırlığını düşürür, kalınlık başına hammadde maliyetini azaltır ve termoformla şekillendirilen gıda/ambalaj kaplarına yüksek ısı yalıtımı (el yakmama) ile darbe emici yapı kazandırır.
Ekstrüzyon hatlarında kafa basıncı ve sıcaklık ayarı nasıl olmalıdır?
Ekstrüderde eriyik kalıptan çıkmadan önce köpürmemesi için kafa (die) basıncı yeterince yüksek tutulmalıdır. Kafa çıkış sıcaklığı biraz düşürülerek eriyik mukavemeti (melt strength) artırılır; böylece gaz kabarcıkları yüzeyi yırtmadan kapalı ve pürüzsüz bir dış kabuk içinde hapsolur.
Özellikle kalın cidarlı bidon, teknik parça ve çok katmanlı şişelerde ağırlık azaltma ve rijitlik artırma amacıyla kontrollü dozajlarda (%0,5–%1,5) endotermik köpürtücü masterbatch kullanılabilir.
Köpürtücü masterbatch hangi polimerlerle uyumludur?
Colorex; PP, LDPE, LLDPE, HDPE, PS, HIPS, ABS, sert ve yumuşak PVC, WPC, EVA, TPE, TPU ve PET prosesleri için polimere özel ayrışma sıcaklığına sahip köpürtücü masterbatchler üretmektedir.
Evet, yaygın olarak kullanılır. Ancak geri dönüşüm hammaddelerindeki olası nem, köpürtücünün gaz dengesini bozarak düzensiz kabarcıklar oluşturabilir. Bu nedenle kırma malzemede kurutma yapılması veya Colorex Nem Alıcı (Desiccant) Masterbatch ile birlikte dengelenmesi önerilir.
Yüksek kalsit (dolgu) içeren formülasyonlarda köpürtücü nasıl davranır?
Kalsiyum karbonat (CaCO₃) partikülleri eriyik içinde çekirdeklendirici (nucleating) etki yaparak hücre sayısını artırabilir. Ancak aşırı yüksek dolgu oranı polimerin eriyik mukavemetini düşüreceği için köpürtücü dozajı kalsit yüzdesine göre laboratuvar testiyle optimize edilmelidir.
Köpürme sonucu oluşan mikro gaz hücreleri ışığı kırdığı için (optik saçılma), koyu ve canlı renkli parçalarda ton bir miktar açılabilir veya pastelleşebilir. Bu etkiyi dengelemek için renkli masterbatch dozajı hafifçe artırılır veya renk reçetesi köpüklü numune üzerinden Colorex laboratuvarında ayarlanır.
Köpürtücü masterbatch renkli masterbatch ve diğer katkılarla birlikte kullanılabilir mi?
Evet. Renkli masterbatch, UV stabilizatör, antioksidan ve Proses Yardımcı (PPA) katkılarla birlikte güvenle çalışır. Özellikle ekstrüzyonda PPA ile birlikte kullanıldığında daha parlak ve pürüzsüz dış kabuk elde edilir.
Beyaz veya şeffaf ürünlerde köpürtücü sararma yapar mı?
Ekzotermik (azodikarbonamid bazlı) köpürtücüler beyaz ve açık renkli ürünlerde hafif sararma veya ton kayması yapabilir. Beyaz ve açık tonlu ürünlerde tamamen renksiz, sararma yapmayan endotermik Colorex Köpürtücü Masterbatchleri tercih edilmelidir.
Köpürtücü masterbatch üründe koku bırakır mı?
Endotermik köpürtücüler yalnızca CO₂ ve su buharı türevi zararsız bileşenler ürettiği için tamamen kokusuzdur. Ekzotermik sistemlerde ise yüksek sıcaklıklarda hafif amonyak benzeri koku oluşabileceğinden iç mekan ve hassas ürünlerde endotermik seriler önerilir.
Gıda ile temas eden ürünlerde köpürtücü masterbatch kullanılabilir mi?
Evet. Colorex'in gıda temasına uygun hammaddelerle formüle edilmiş endotermik köpürtücü masterbatchleri; gıda ambalaj levhaları, termoform kaplar ve ev gereçleri için güvenle kullanılabilir.
Köpürtücü masterbatchler REACH ve RoHS mevzuatlarına uygun mudur?
Evet. Özellikle Avrupa Birliği regülasyonlarına ve ihracat gerekliliklerine tam uyumlu, SVHC kısıtlamalarını gözeten endotermik ve çevre dostu formülasyon seçeneklerimiz mevcuttur.
Köpürtücü masterbatch kullanımı ürünün geri dönüştürülebilirliğini engeller mi?
Hayır. Kimyasal köpürtücüler polimerin kimyasal zincir yapısını çapraz bağlamadığı için, köpürtücü kullanılarak üretilmiş yolluk, çapak ve ömrünü tamamlamış parçalar tekrar kırılıp eritildiğinde gazı uzaklaşır ve standart plastik gibi yeniden geri dönüştürülebilir.
Köpürtücü masterbatchlerin nem hassasiyeti var mıdır, nasıl depolanmalıdır?
Özellikle endotermik köpürtücüler nem ve aşırı sıcağa karşı hassastır. Orijinal, ağzı sıkıca kapalı nem bariyerli ambalajlarında, serin (tercihen 30 °C altı), kuru ve doğrudan güneş ışığı almayan alanlarda depolanmalıdır. Açılan çuvalların ağzı kullanım sonrası hemen kapatılmalıdır.
Köpürtücü masterbatch kullanım öncesi kurutma fırınına (kurutucuya) konmalı mıdır?
Köpürtücü masterbatch yüksek sıcaklıklı kurutuculara kesinlikle konulmamalıdır; aksi halde makineye girmeden önce erken ayrışma başlayabilir. Eğer ana polimerin (örneğin ABS, PET veya nemli kırma) kurutulması gerekiyorsa, ana hammadde ayrı kurutulmalı ve köpürtücü masterbatch doğrudan besleme boğazında dozajlanmalıdır.
Üretim bittiğinde veya köpürtücüden standart üretime geçerken makine nasıl temizlenmelidir?
Köpürtücü kullanımı bittikten sonra kovan içinde malzeme bırakılmamalıdır; yüksek sıcaklıkta bekleyen köpürtücü ayrışmaya devam ederek kovan basıncını artırabilir. Üretim bitiminde standart doğal polimer veya Colorex Makine ve Vida Temizleyici (Purging Compound) ile kovan tamamen temizlenerek makine durdurulmalıdır.
Köpürtücü masterbatch performansı üretimde nasıl ölçülür ve takip edilir?
En pratik saha kontrolü hassas terazide parça ağırlığının veya metre/gramajın (ekstrüzyonda) ölçülmesi ve su kaldırma yöntemiyle özgül yoğunluk (g/cm³) tayinidir. Ayrıca parçadan kesit alınarak mikroskop veya büyüteç altında hücre boyutunun homojenliği kontrol edilir.
Üretim hattımıza en uygun Colorex Köpürtücü Masterbatchi nasıl seçebilir ve numune alabiliriz?
Kullandığınız ana polimeri (PP, PE, PVC, PS, WPC vb.), üretim prosesinizi (enjeksiyon, boru, profil, levha), çalışma sıcaklığınızı, parça et kalınlığını ve ana hedefinizi (çöküntü giderme mi yoksa ağırlık azaltma mı) web sitemizdeki iletişim kanallarından veya WhatsApp teknik destek hattımızdan paylaşmanız yeterlidir. Mühendislik ekibimiz hattınıza en uygun reçeteyi belirleyip numuneyi ve proses ayar önerilerini tarafınıza iletir.
Hammadde Maliyetinizi Düşürün, Çöküntü Sorununa Son Verin
Mevcut kalıp ve makinelerinizde ekstra yatırım yapmadan %10–%25 ağırlık tasarrufu, kısa çevrim süresi ve pürüzsüz yüzey kalitesi elde etmek için Colorex Köpürtücü Masterbatch numunesi ve teknik proses desteği alın.